卷筒是起重机起升机构中收放钢丝绳的关键部件,绳槽磨损直接威胁钢丝绳使用寿命和起升安全。本文系统介绍绳槽磨损检测标准、车削修复工艺、钢丝绳偏角调整方法以及防跳槽对策。
一、绳槽磨损检测标准
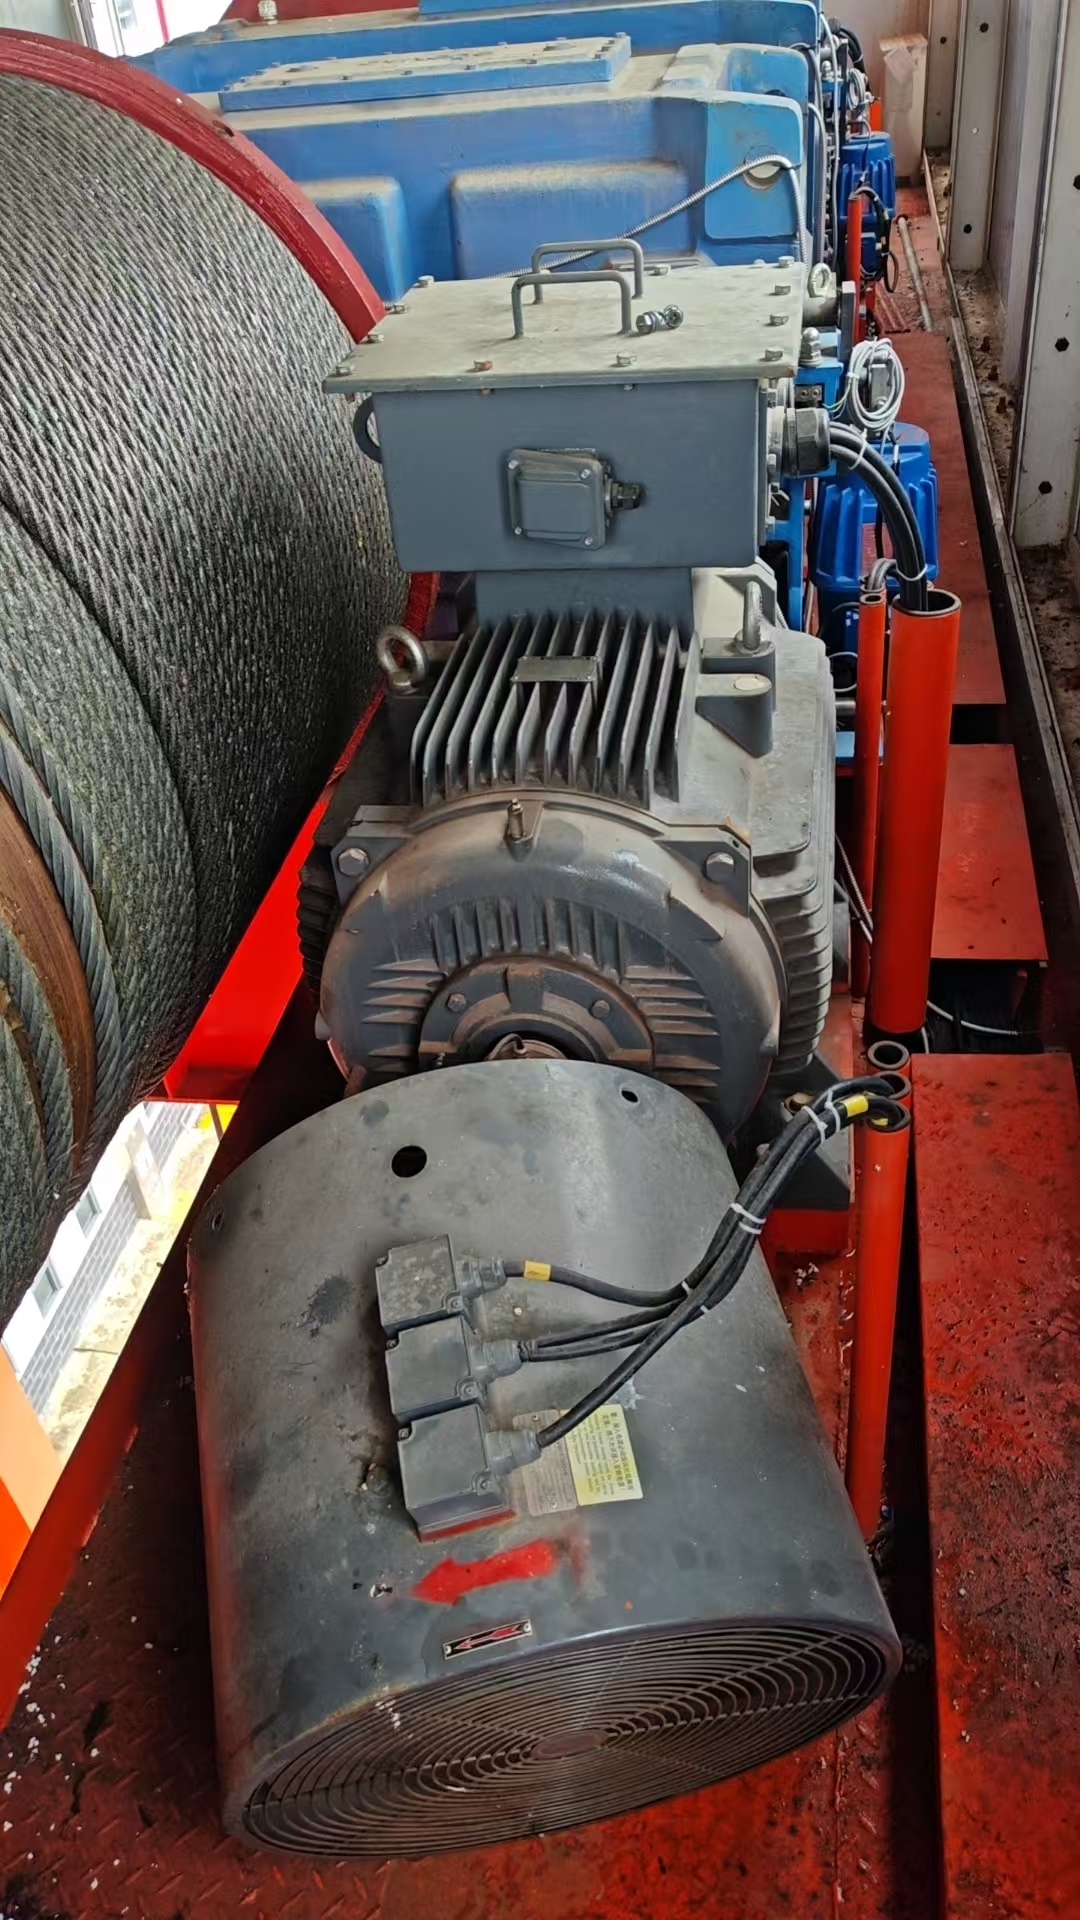
卷筒绳槽在长期使用中因钢丝绳与槽壁的摩擦挤压会产生磨损,主要表现为槽底磨损变浅、槽壁变薄和槽形变宽。根据GB/T 3811-2008和JB/T 9005.2-1999标准,绳槽磨损量检测以槽底厚度剩余量判定:当槽底厚度磨损达到原厚度的20%时需车削修复,达到30%时须更换卷筒。使用专用游标卡尺或绳槽样板测量,每3个月至少检测一次。
表1:卷筒绳槽磨损判定标准
| 卷筒直径(mm) | 槽底原厚度(mm) | 磨损20%须修复(mm) | 磨损30%须更换(mm) | 检测工具 |
|---|---|---|---|---|
| <=400 | 12 | <=9.6 | <=8.4 | 专用卡尺 |
| 400~800 | 16 | <=12.8 | <=11.2 | 绳槽样板 |
| 800~1200 | 20 | <=16.0 | <=14.0 | 绳槽样板 |
| 1200~2000 | 25 | <=20.0 | <=17.5 | 焊缝检测尺 |
二、车削修复工艺
绳槽车削修复在卷筒不拆卸的情况下可使用专用绳槽车削机现场进行。车削时一次进刀量控制在0.2~0.5mm,最终槽深比原始尺寸加深1~2mm(允许范围内)。修复后的绳槽半径R应比钢丝绳直径大0.5~1.0mm。相邻两圈绳槽的螺距偏差不超过0.5mm。车削后槽壁粗糙度Ra不超过6.3微米,槽底不应有台阶状痕迹。
每次车削修复会使卷筒壁厚减少,因此单只卷筒的修复次数应控制。按槽底厚度计算,当累计车削深度达到原槽底厚度的30%时必须更换新卷筒。一般卷筒可进行2~3次车削修复,每次间隔约2~3年(视工况而定)。
表2:绳槽车削修复参数
| 卷筒直径(mm) | 进刀量(mm/次) | 最大修复次数 | 修复后槽R增量(mm) | 槽壁粗糙度Ra |
|---|---|---|---|---|
| <=400 | 0.2~0.3 | 3次 | +0.5 | <=6.3 |
| 400~800 | 0.3~0.4 | 3次 | +0.8 | <=6.3 |
| 800~1200 | 0.4~0.5 | 2次 | +1.0 | <=6.3 |
| 1200~2000 | 0.5 | 2次 | +1.2 | <=6.3 |
三、钢丝绳偏角调整
钢丝绳偏角是指钢丝绳中心线与绳槽中心线之间的夹角,偏角过大会导致钢丝绳在槽内偏磨、绳股松散甚至跳槽。根据设计规范,钢丝绳在卷筒上的偏角应不超过3.5度。偏角过大的原因通常包括:滑轮组与卷筒对中偏差、起升机构底座变形、或卷筒轴向定位松动。调整方法包括重新找正滑轮组位置、调整卷筒轴向位置或更换偏磨的滑轮。
⚠️ 偏角超过3.5度时钢丝绳寿命会缩短40%~60%。每班作业前检查钢丝绳在卷筒上的排列是否整齐,发现偏斜或重叠须立即停机调校。
四、防跳槽对策
钢丝绳跳槽指绳从槽中跳出卡在槽肩上,严重时导致钢丝绳挤压变形甚至断裂。常见原因包括:空载时绳在卷筒上排列不紧、偏角过大、槽口磨损产生毛刺。防跳槽措施包括:安装压绳辊装置(在绳进入卷筒前施压)、保持钢丝绳张力不小于额定载荷的5%、及时修磨槽口毛刺。双向卷绕的卷筒应在中间段设隔板防止绳越界。
卷筒绳槽维护是起重机起升机构安全运行的基础工作。河南克鲁德重工有限公司提供卷筒绳槽检测、车削修复及配件更换服务,可上门按设备工况制定维修方案。欢迎联系河南克鲁德重工获取更多支持。
❓ 常见问题
问:卷筒绳槽多久检测一次?
答:每3个月至少检测一次槽底厚度。高频率使用的冶金、铸造起重机应每月检测。来源:JB/T 9005.2-1999。
问:车削修复后钢丝绳还能正常使用吗?
答:可以。车削后绳槽半径增大不超过钢丝绳直径的5%(约0.5~1.0mm),钢丝绳仍可正常使用。
问:钢丝绳跳槽后的处理步骤?
答:立即停机,检查绳槽有无损伤、偏角是否超标。检查绳股有无挤压变形,如有损伤则更换钢丝绳。调整偏角后方可恢复运行。
📖 相关内容推荐
🌿 起重机液压胶管总成各型号技术参数与选型指南高压油管钢丝编织管规格
🌿 起重机润滑脂油枪各型号技术参数与选型指南手动气动黄油枪规格对照
🌿 起重机防雷接地系统各型号技术参数与选型指南避雷针接地极规格对照
河南克鲁德重工有限公司

起重机卷筒绳槽磨损检测与车削修复工艺,钢丝绳偏角调整与防跳槽对策。发布者:河南起重,转载请注明出处:https://www.qizhongji.com/crane/24054.html